15965342978
德州森泰环保科技有限公司
15965342978
罗总
3385695188@qq.com
山东省德州市陵城区安德街道迎宾南大街2617号
很多采购方会混淆HDPE土工膜出厂焊缝试样抽检和施工现场焊缝取样标准,“每 150m 焊缝取 1 组破坏性试样” 是行业施工验收中常见的质控频次,并不直接等同于出厂检验规则。出厂阶段没有连续百米焊缝,需要在采购技术协议里单独约定模拟焊接试样的抽检方案,配套剪切、剥离两项破坏性测试,提前锁定焊接适配性,避免进场后才出现母材可达标、但焊接工艺不稳定的问题。德州森泰环保科技有限公司结合 GB/T 17643、ASTM D6392 相关测试要求,梳理可落地的出厂抽检条款、判定逻辑与工程案例,为采购技术文件编制提供参考。
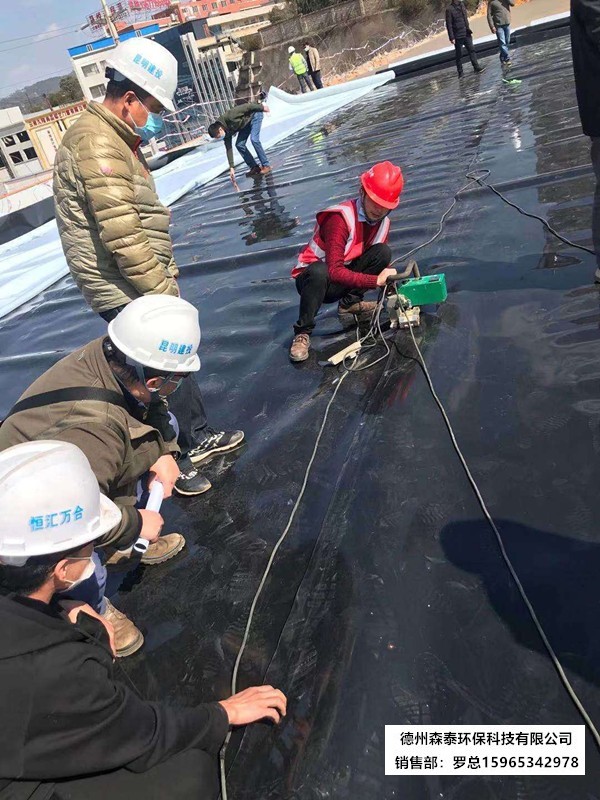
HDPE 土工膜渗漏失效中,焊缝缺陷占比长期处于高位。现场规范里约定每 150m 焊缝取 1 组破坏性试样,每组包含剪切、剥离试件,用来核查焊缝熔合质量,合格判定优先看破坏模式:理想状态为母材撕裂,而非焊缝界面剥离脱开。但出厂阶段产品是成卷单片膜材,不存在连续焊接缝,直接套用 150m 取样规则并不适用。采购环节需要把 “焊缝破坏性检测” 转化为出厂模拟焊接抽检,提前核验该批次膜材在标准焊接参数下的可焊性,把风险前置。
在拟定采购技术要求时,首先明确组批规则:按 GB/T 17643,同一配方、同一规格、同一工艺连续生产,50t 为一个检验批;不足 50t 但连续 6 天产量,也划为一批次。在每检验批内,随机抽取样品,在工厂实验室采用项目指定的热楔双轨焊工艺制作模拟焊缝,作为破坏性试样。可参照现场 150m 一组的质控等级,在协议中约定:每批次至少制作 3 组模拟焊缝试样,重点项目可加密至每 25t 增加一组;试样规格、加载速率 50mm/min、测试方法遵循 ASTM D6392,同步记录焊接温度、行走速度、压轮压力等参数,和后续现场施工参数保持一致。
德州森泰环保科技有限公司在配套供货技术资料时,会同步提供同批次膜材的模拟焊缝检测记录,区分原材料理化报告与焊缝破坏性试验报告,方便采购、监理单位核验。工厂端的模拟焊接检测,主要排查原料批次波动带来的焊接兼容性变化:碳黑分散不均、原料掺混比例变化,都可能出现母材指标合格,但焊缝剥离强度偏低、易分层的情况,这类问题单纯检测膜片本体很难发现。
某固废渗滤液池防渗项目曾出现该类问题:进场原材料各项指标复检全部达标,但现场焊工按常规参数焊接后,首组 150m 焊缝取样即出现界面剥离。追溯原因是该批次膜材树脂熔融区间偏移,出厂未做模拟焊接试样抽检,现场只能重新调试焊接参数,耽误工期。后续该项目在补充采购协议中增加出厂模拟焊缝抽检条款,每批出厂附带焊缝剪切、剥离试验数据,同类缺陷不再出现。
除取样频次,采购文件里还需要写明不合格处置规则:若一组试样不合格,允许在同批次重新取样复试;复试仍不合格,则该批次判定不满足焊接质控要求,予以拒收。同时明确,出厂模拟抽检不能替代施工现场的焊缝检测,现场依旧执行每 150m 一组破坏性取样,且所有双轨焊缝必须 100% 完成气压无损检测,无损检测和破坏性检测互为补充。
总结来说,采购不能直接照搬现场 150m 焊缝取样标准作为出厂条款,而是要转化为标准化模拟焊接试样抽检方案,在技术协议中写清批次、试样数量、焊接工艺、判定标准和复试规则。将母材指标与焊缝可焊性同步管控,才能形成完整的质量闭环,降低防渗工程焊缝渗漏隐患。